一文了解 橡胶产品不良原因分析及解决对策——橡胶防老剂篇
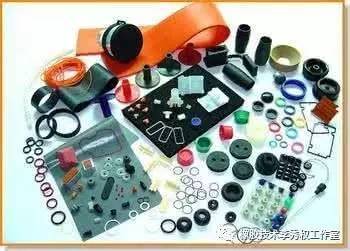
橡胶制品在长期使用过程中,受热、氧、光、臭氧、机械应力等因素作用,容易发生老化,导致性能下降、外观劣化甚至失效。橡胶防老剂是延缓橡胶老化、延长制品使用寿命的关键助剂。在实际生产中,因防老剂选用不当或工艺问题导致的橡胶产品不良现象时有发生。本文将系统分析橡胶防老剂相关的不良原因,并提出相应解决对策。
一、橡胶防老剂的作用与分类
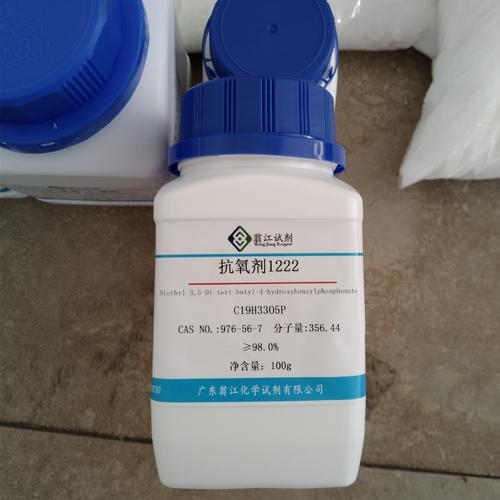
橡胶防老剂按作用机理主要分为:抗氧剂、抗臭氧剂、光稳定剂、抗疲劳剂等;按化学结构分为:胺类、酚类、杂环类、磷酸酯类等。胺类防老剂防护效果优异但易变色,适用于深色橡胶制品;酚类防老剂不变色,适用于浅色或透明制品。
二、橡胶防老剂导致的不良现象及原因分析
- 喷霜(Blooming)
- 现象:防老剂迁移至橡胶表面,形成白色或彩色粉末状析出物。
- 原因:防老剂用量超过其在橡胶中的溶解度;相容性差;硫化温度或时间不当;防老剂熔点过低。
- 变色(Discoloration)
- 现象:浅色橡胶制品泛黄、变棕或出现斑点。
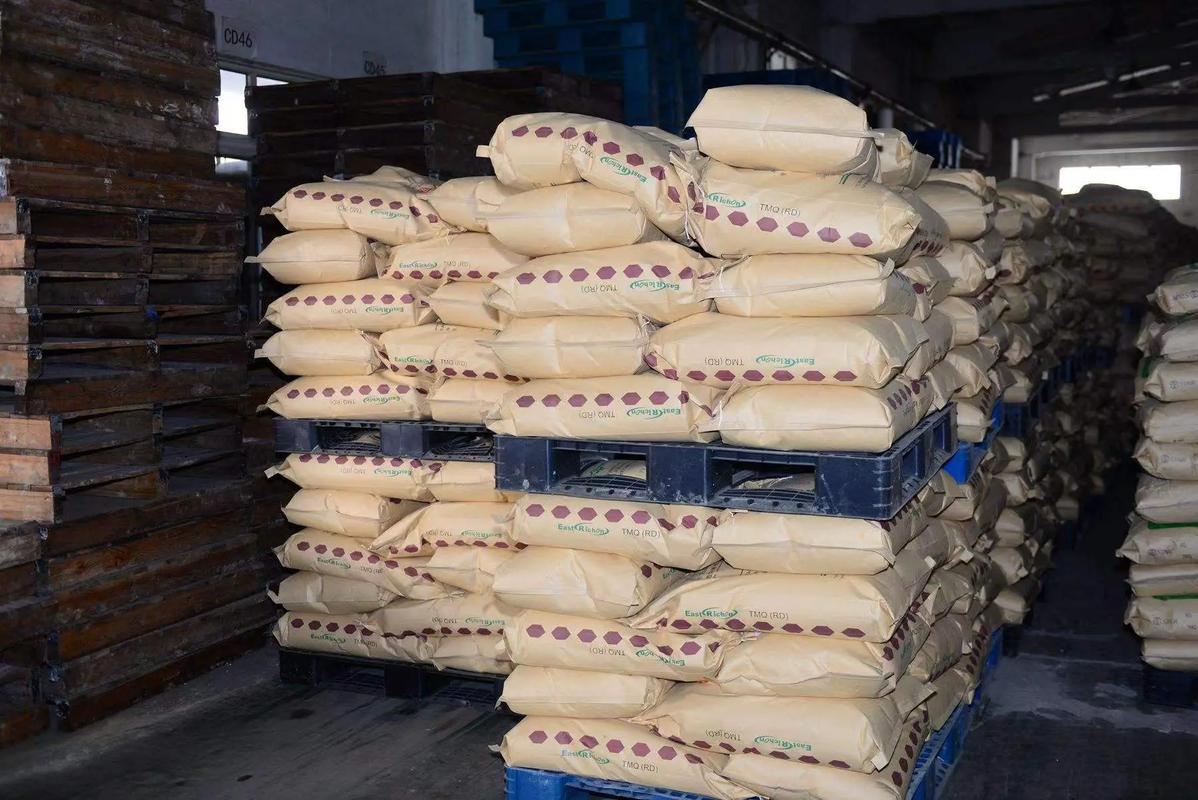
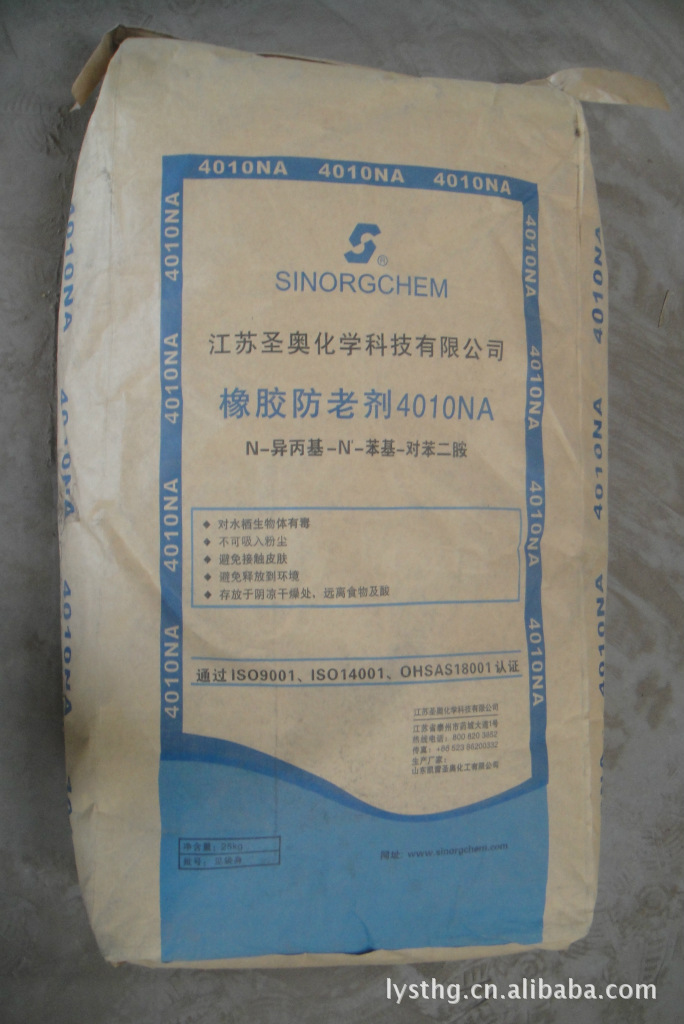
- 原因:选用胺类防老剂(如防老剂4010NA、防老剂RD)在光、氧作用下生成有色物质;防老剂与硫化体系或其它助剂反应生成有色产物。
- 防护效果不足
- 现象:制品早期出现龟裂、硬化、发粘等老化现象。
- 原因:防老剂种类选择错误(如抗臭氧剂用于抗热氧老化);防老剂用量不足;防老剂与橡胶相容性差,分散不均;防老剂被抽出或挥发。
- 影响硫化特性
- 现象:焦烧时间缩短、硫化速度变化、交联密度降低。
- 原因:某些防老剂(如胺类)呈碱性,会促进硫化;酚类防老剂可能延迟硫化;防老剂与促进剂发生反应。
- 污染模具与设备
- 现象:模具表面沉积防老剂残留,影响制品外观和生产效率。
- 原因:防老剂喷霜后转移到模具;防老剂耐迁移性差。
三、解决对策
- 合理选择防老剂
- 根据制品使用环境(热、氧、臭氧、光)选择针对性防老剂。
- 浅色制品选用酚类、杂环类等不变色防老剂,如防老剂264、防老剂2246、防老剂MB。
- 深色制品可选用胺类防老剂,如防老剂RD、防老剂4010NA、防老剂4020。
- 考虑防老剂的协同效应,如胺类与酚类并用,提高防护效果。
- 优化防老剂用量
- 通过实验确定最佳用量,避免过量导致喷霜。
- 一般防老剂用量为1-3份,特殊要求可增至5份,但需评估相容性。
- 改善分散与相容性
- 选用与橡胶相容性好的防老剂,如高分子量防老剂或反应型防老剂。
- 采用母炼胶或预分散体形式加入,提高分散均匀性。
- 添加增容剂或表面活性剂,改善防老剂在橡胶中的溶解度。
- 调整硫化工艺
- 优化硫化温度和时间,避免防老剂过早迁移或分解。
- 采用两步硫化或后硫化,减少喷霜。
- 表面处理与后处理
- 对制品进行表面氯化、涂覆等处理,封闭防老剂迁移通道。
- 定期清洗模具,防止防老剂残留积累。
- 加强质量检测与控制
- 检测防老剂纯度、熔点、灰分等指标。
- 监控混炼胶的防老剂分散度及硫化特性。
- 进行老化试验(热空气老化、臭氧老化、紫外老化)评估防护效果。
四、典型案例分析
案例1:浅色橡胶密封条泛黄
- 原因:原配方使用防老剂4010NA,光老化后变色。
- 对策:改用防老剂2246与防老剂MB并用,用量各1.5份,泛黄问题解决,老化性能达标。
案例2:轮胎胎侧喷霜
- 原因:防老剂RD用量4份,超过溶解度,且硫化温度偏低。
- 对策:用量降至2.5份,加入1份防老剂4020,提高硫化温度10℃,喷霜消失。
五、结论
橡胶防老剂是橡胶制品不可或缺的助剂,但其选择、用量及工艺控制直接影响制品质量。通过科学选型、优化配方、改善工艺和加强检测,可以有效避免因防老剂导致的不良现象,提升橡胶制品的耐久性和外观质量。随着环保和高效要求,反应型、高分子型及无污染防老剂将成为发展趋势。
如若转载,请注明出处:http://www.fyxghg.com/product/23.html
更新时间:2026-10-30 18:01:34